
Pięcioosiowe centrum obróbcze jest tak dobre, jak uchwyt roboczy, który je obsługuje. Uchwyt blokujący stół obrotowy lub zakłócający ścieżkę frezu zamienia maszynę pięcioosiową w maszynę trzyosi...
Przeczytaj więcej
Czy płytę bazową punktu zerowego można zainstalować bezpośrednio na istniejących stołach maszyn do rowków T?
Wprowadzenie
Podczas modernizacji nowoczesnych urządzeń produkcyjnych kierownicy fabryk i inżynierowie procesu często pytają o praktyczne rozwiązanie modernizacyjne: czy płyta bazowa z punktem zerowym i system szybkiej wymiany mocowania mogą być montowane na standardowych stołach maszynowych z rowkami teowymi .
Wiele warsztatów produkcyjnych zamierza zwiększyć wydajność mocowania bez konieczności zakupu nowych obrabiarek, co pozwala na tanią i szybką wymianę detali. Jasny wniosek jest taki, że taka modernizacja jest technicznie wykonalne . Jednak proste mocowanie wyłącznie za pomocą śrub nie może zapewnić długoterminowej stabilności. Cała modernizacja wymaga ujednoliconej precyzji działania i pozwala uniknąć typowych pułapek konstrukcyjnych.
1. Wykonalność i precyzyjna adaptacja stołu z rowkiem T w punkcie zerowym
Oryginalny fabryczny stół roboczy z rowkiem T jest uniwersalną konstrukcją nośną, która może być wyposażona w płyty podstawy pozycjonujące punkt zerowy. Aby zachować długoterminową stabilność obróbki, płyta podstawy i stół roboczy muszą tworzyć zintegrowaną sztywną konstrukcję.
Jeśli zostanie zamocowany jedynie za pomocą śrub T, sprzęt może w krótkim okresie działać normalnie. Jednak pod wpływem ciągłej siły skrawania i wibracji w produkcji masowej płyta podstawowa jest podatna na mikroprzemieszczenia, co powoduje stopniowe osłabienie dokładności powtarzalnego pozycjonowania.
Ustandaryzowany i niezawodny proces modernizacji płyty podstawy w punkcie zerowym obejmuje trzy podstawowe etapy:
1.1 Wstępne mocowanie i stabilne wsparcie
Wykorzystaj oryginalne rowki T obrabiarki i dopasowane śruby T, aby zakończyć wstępne pozycjonowanie i zablokowanie płyty podstawy punktu zerowego. Przyjmuje się wysokiej jakości płyty bazowe Stal stopowa P20H , charakteryzujący się doskonałą odpornością na korozję i stabilnością strukturalną, dostosowujący się do długotrwałych mokrych środowisk obróbki z zanurzeniem w płynie chłodzącym.
1.2 Pozycjonowanie kołka stożkowego (procedura podstawowa)
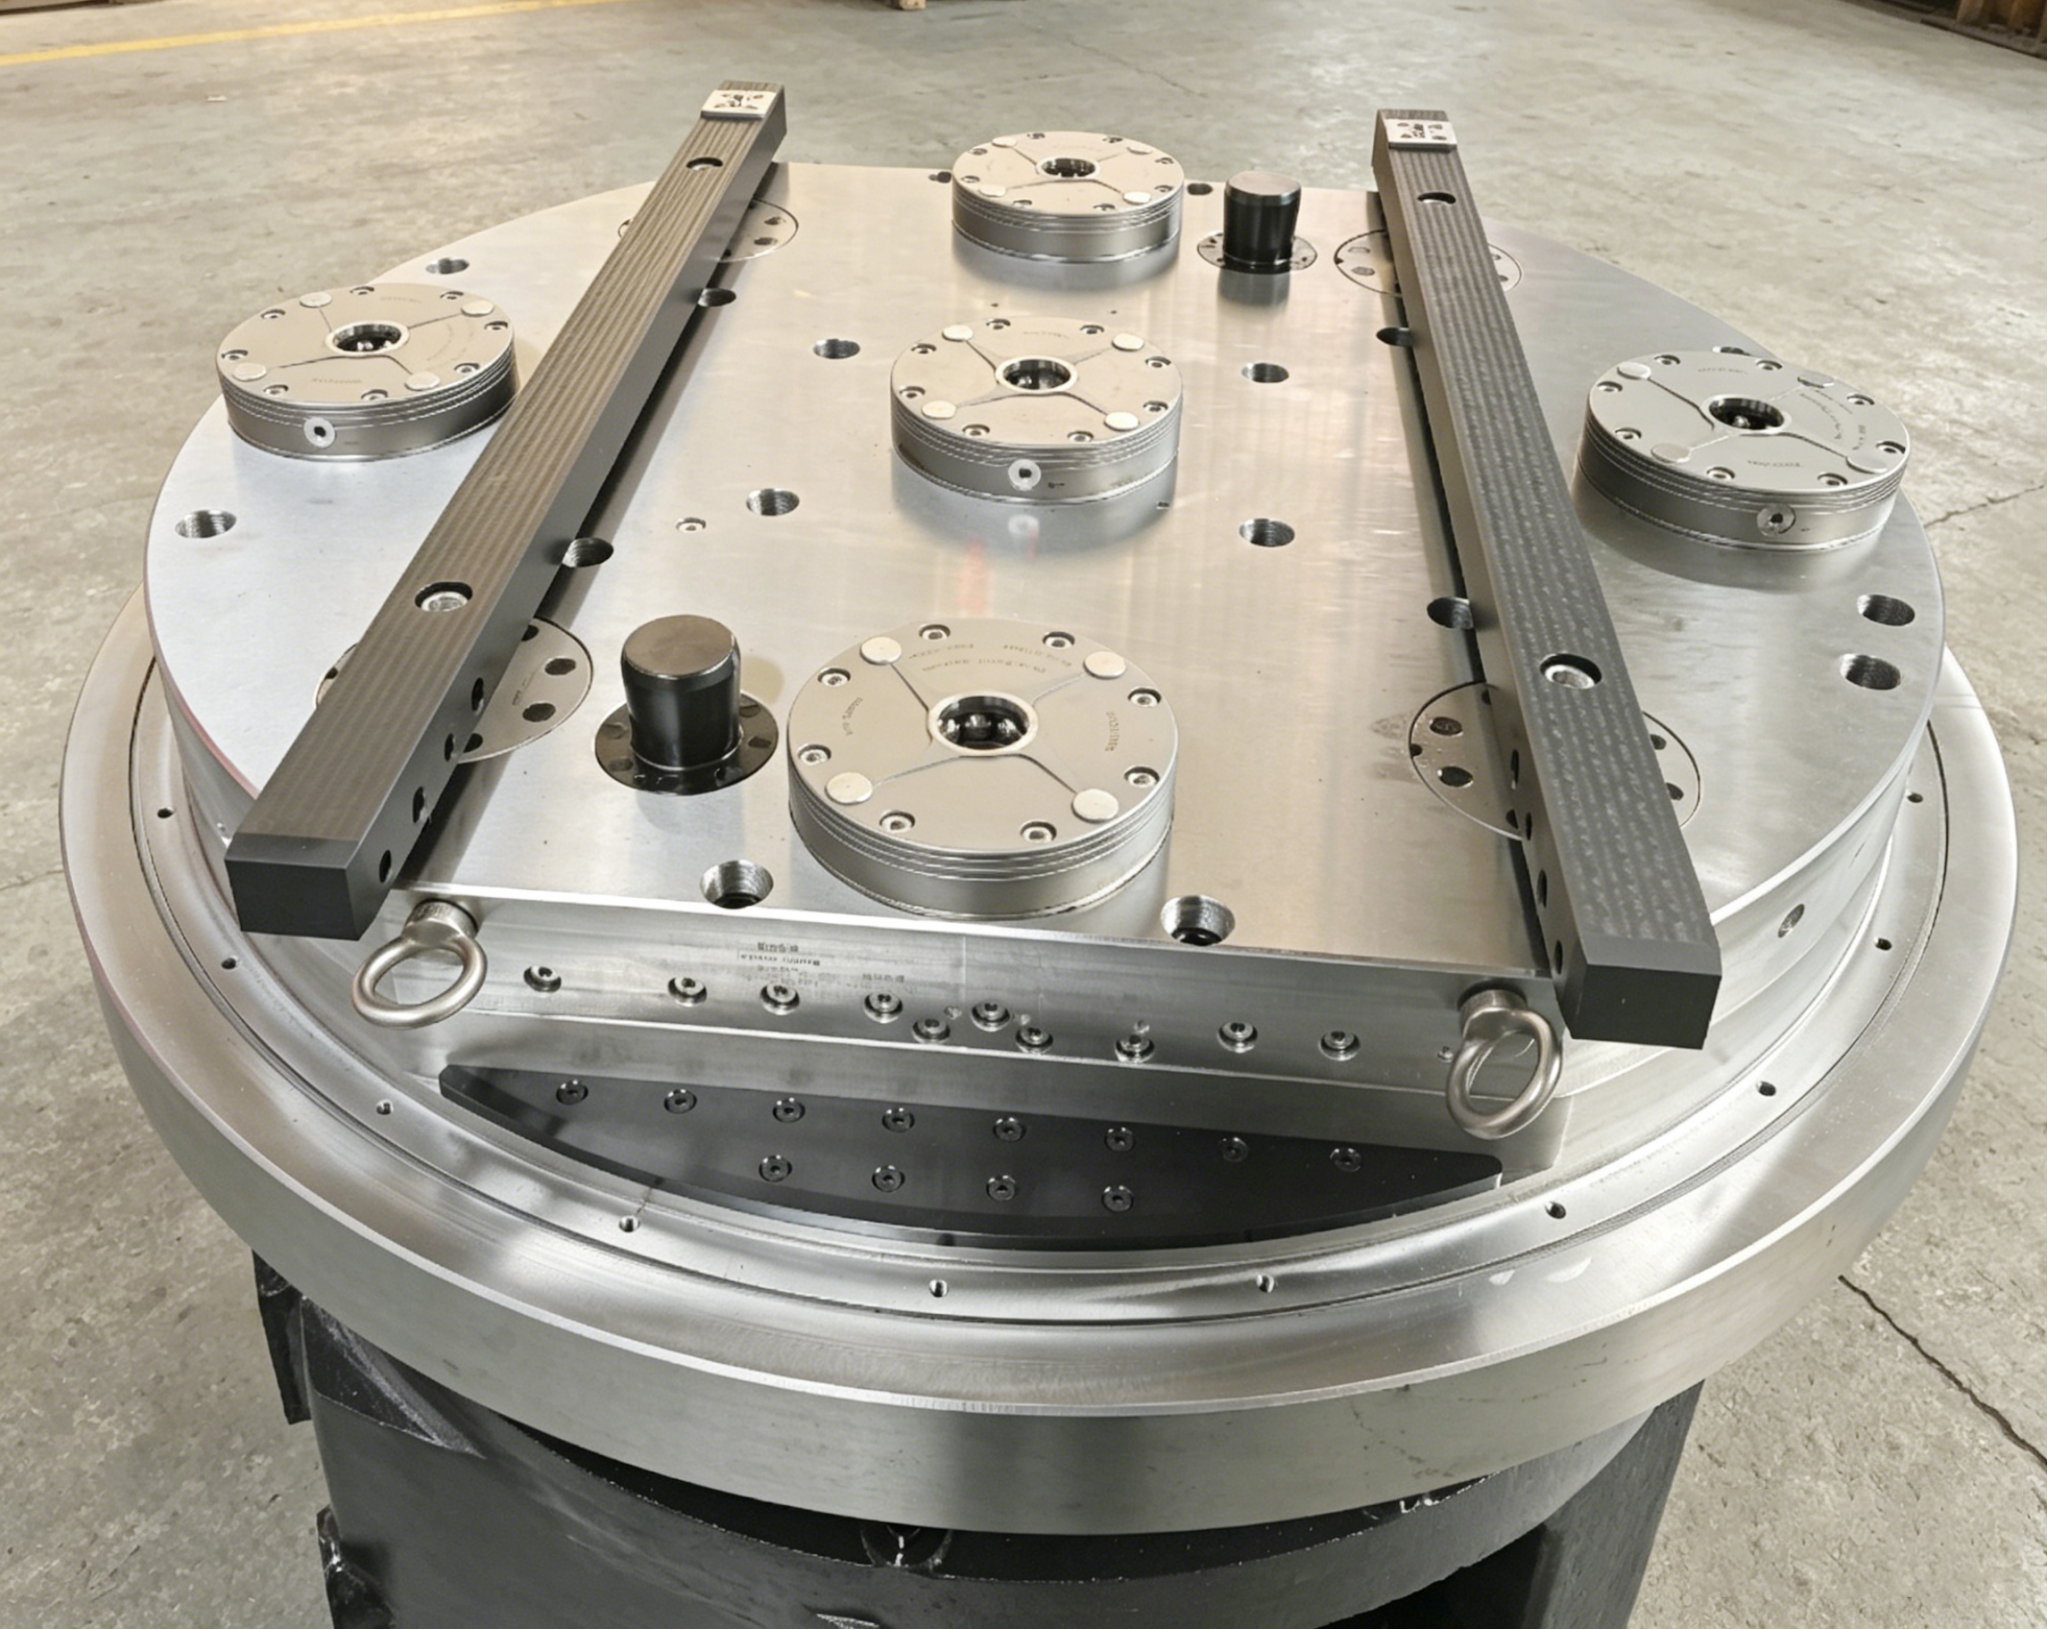
Śruby teowe zapewniają jedynie pionową siłę mocowania i nie są w stanie wytrzymać bocznej siły uderzenia i momentu skrawania generowanego podczas obróbki. Po precyzyjnej kalibracji położenia płyty podstawy instalowane są dwa kołki stożkowe φ16 w celu podwójnego pozycjonowania. Konstrukcja ta mocno blokuje względne położenie pomiędzy płytą podstawy a stołem roboczym, skutecznie eliminując ryzyko przemieszczenia podczas długotrwałej pracy.
1.3 Pełna precyzyjna kalibracja i akceptacja
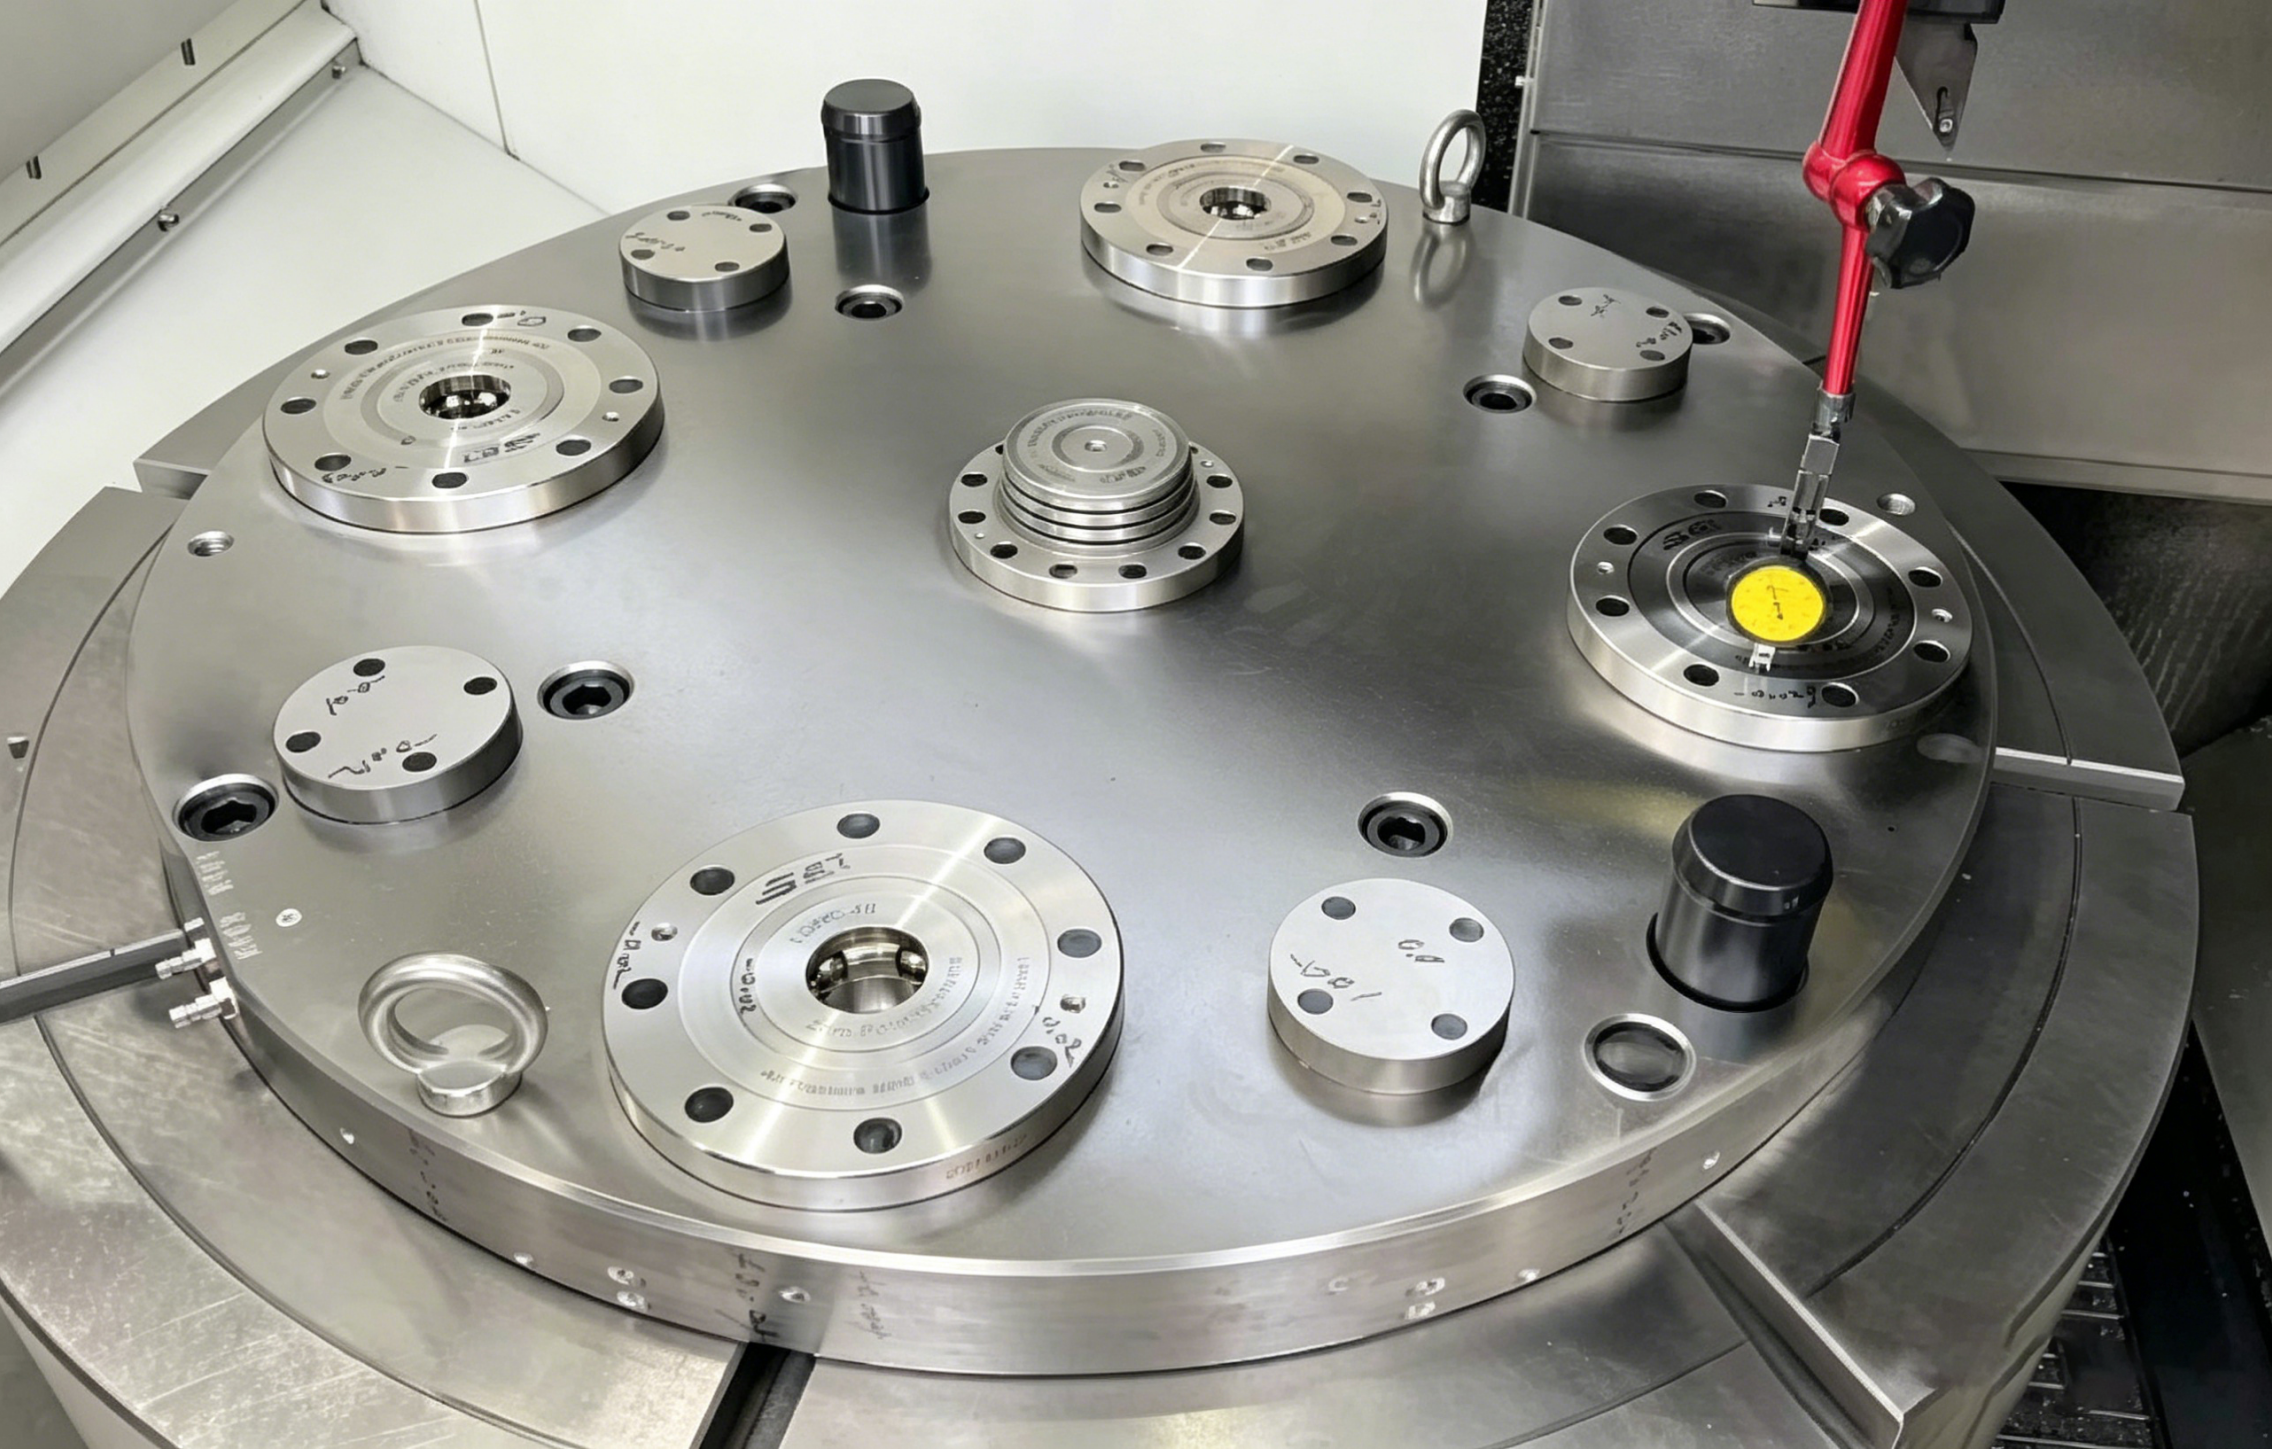
Po instalacji i naprawie należy przeprowadzić kompleksową precyzyjną detekcję i korektę. Kontrola obejmuje płaskość płyty podstawy i współosiowość pomiędzy punktem odniesienia płyty podstawy a wrzecionem maszyny. Zgodnie ze standardowymi specyfikacjami akceptacji norm przemysłowych, bicie płaskie po zablokowaniu palety jest kontrolowane w obrębie 0,02 mm , spełniając wymagania dotyczące precyzji większości scenariuszy obróbki mechanicznej.
2. Standardowe rozwiązanie konfiguracyjne do aktualizacji punktu zerowego stołu z rowkiem T
W oparciu o bogate doświadczenie w zakresie modernizacji na miejscu, dojrzałą konfigurację systemu szybkiej wymiany punktu zerowego dla stołów roboczych z rowkiem T podsumowano w następujący sposób, odpowiednią dla większości tokarek pionowych i centrów obróbkowych:
- Układ pozycjonerów punktu zerowego : Wyposażony w 4–7 zestawów jednostek pozycjonujących zgodnie z rozmiarem płyty podstawowej, przyjmując stabilny układ 1 jednostka centralna 3–6 jednostek peryferyjnych aby zrównoważyć rozkład naprężeń.
- Wybór jednostki dopasowanej do obciążenia : Wybierz jednostki pozycjonujące z odpowiednią siłą mocowania w oparciu o ciężar przedmiotu obrabianego i obciążenie skrawania. Scenariusze obróbki dużych obciążeń i twardych materiałów są dopasowane do wytrzymałych jednostek z punktem zerowym, aby zwiększyć ogólną sztywność.
- Kołki prowadzące : Wyposażone w gruboziarniste struktury prowadzące, które pomagają w szybkim lądowaniu i pozycjonowaniu palet, zmniejszając trudności w obsłudze ręcznej i poprawiając wydajność zmiany.
- Zintegrowany obwód pneumatyczny : Płyta bazowa jest wyposażona w szybko montowane porty powietrza umożliwiające odblokowanie jednostki w punkcie zerowym, wykrywanie osadzenia i przesyłanie informacji zwrotnych o stanie.
- Kompletne komponenty zabezpieczające : Konfiguracja z dolnymi płytami ochronnymi, które zapobiegają przedostawaniu się kawałków żelaza, płynu obróbkowego i zanieczyszczeń na powierzchnię stykową pozycjonowania, co wydłuża żywotność systemu pozycjonowania.
3. Trzy krytyczne pułapki, których należy unikać podczas modernizacji w punkcie zerowym
Większość problemów z niestabilną pracą zmodyfikowanych układów punktu zerowego wynika z niestandardowej konstrukcji i nieuzasadnionej konfiguracji. W celach informacyjnych posortowano trzy najczęstsze ukryte zagrożenia:
3.1 Niewłaściwy dobór materiału płyty podstawy
Długotrwałe zanurzenie w płynie obróbczym powoduje utlenianie i korozję zwykłych płyt stalowych, co powoduje wżery na powierzchniach i odchylenie od płaskości. Aby zapewnić zrównoważone warunki pracy podczas przetwarzania na mokro, Płyty bazowe ze stopu P20H lub wyższej jakości są zalecane, aby zapewnić stabilną dokładność powierzchni i działanie antykorozyjne.
3.2 Mocowanie wyłącznie śrubami, bez kołków pozycjonujących
Blokowanie pojedynczą śrubą nie może zrównoważyć bocznej siły skrawania i momentu obrotowego. W długotrwałej produkcji seryjnej kumulują się subtelne przemieszczenia płyty podstawowej, co prowadzi do zmniejszenia dokładności powtarzalnego pozycjonowania i sporadycznych odchyleń wymiarów przedmiotu obrabianego. Dopasowane pozycjonowanie sworznia stożkowego jest najbardziej opłacalnym i niezawodnym rozwiązaniem.
3.3 Nieplanowany układ obwodu pneumatycznego
Pneumatyczne systemy punktu zerowego opierają się na stabilnym dopływie powietrza w celu całkowitego odblokowania i wykrycia sygnału. Na wczesnym etapie modernizacji wymagany jest rozsądny układ pneumatyczny. W przypadku urządzeń obrotowych, takich jak tokarki pionowe, pomocnicze rozdzielacze obrotowe są niezbędne, aby zapewnić ciągły i stabilny dopływ powietrza oraz zarezerwować miejsce na późniejszą inteligentną modernizację.
4. Przypadek modernizacji na miejscu i dane dotyczące poprawy wydajności
Przedsiębiorstwo produkcyjne w Ningbo zakończyło modernizację systemu punktu zerowego w swojej tokarce pionowej z oryginalnym stołem roboczym z rowkiem T. W projekcie przyjęto płytę bazową o punkcie zerowym o specyfikacji φ1000, dopasowaną do standardowych palet i sworzni napinających, aby zbudować kompletny system szybkiej wymiany mocowań.
Po stabilnej pracy i testach projekt osiągnął znaczące efekty optymalizacyjne:
- Czas zmiany urządzenia : Zredukowano w porównaniu z tradycyjnym zaciskaniem ręcznym trwającym 15–20 minut do w ciągu 30 sekund do szybkiej zmiany punktu zerowego.
- Dokładność pozycjonowania : Dokładność powtarzania pozycjonowania systemu dysku-matki jest stabilnie kontrolowana 0,01 mm .
- Wydajność przetwarzania przy dużych obciążeniach : Obsługuje cięcie detali o dużej twardości HRC58-64, przy pojedynczej głębokości cięcia do 2 mm, zachowując stabilną sztywność obróbki.
- Inteligentna rozbudowa : Wyposażony w funkcje automatycznego czyszczenia nadmuchem i wykrywania osadzenia, kompatybilny z automatycznymi liniami produkcyjnymi załadunku i rozładunku w celu późniejszej inteligentnej modernizacji.
5. Wniosek
Istniejące standardowe stoły robocze do maszyn z rowkami teowymi umożliwiają instalację płyty podstawy w punkcie zerowym i modernizację systemu szybkiej wymiany. Jest to bardzo praktyczny program modernizacji sprzętu, mający na celu aktywację wydajności starych obrabiarek i poprawę wydajności produkcji przy niskich nakładach inwestycyjnych.
Aby zapewnić długoterminową stabilną pracę zmodyfikowanego systemu, należy wdrożyć trzy kluczowe standardy: zastosować płyty podstawy ze stopu antykorozyjnego odpowiednie do przemysłowych środowisk produkcyjnych, zainstalować kołki stożkowe, aby uniknąć przemieszczenia płyty podstawy, oraz z wyprzedzeniem zakończyć planowanie obwodu pneumatycznego w celu inteligentnej rozbudowy.
Modernizacja sprzętu nie wymaga częstej wymiany nowych obrabiarek. Znormalizowana transformacja szybkiej zmiany punktu zerowego może skutecznie skrócić czas zmiany osprzętu, zmniejszyć błędy ręcznej regulacji i poprawić stopień wykorzystania obrabiarek w warsztatach przetwórczych.
Jeśli masz plany modernizacji sprzętu dla starych obrabiarek, możesz podać typ maszyny, rozmiar przedmiotu obrabianego i parametry obciążenia przetwarzania, aby uzyskać dostosowane rozwiązania w zakresie modernizacji płyty podstawy punktu zerowego i profesjonalne sugestie dotyczące konfiguracji.
Najnowsze wiadomości
- Mocowanie w 5 osiach: jak systemy i imadła z punktem zerowym maksymalizują stabilność obróbki
- W jaki sposób akcesoria do lokalizacji i wyrównywania definiują dokładność obróbki CNC?
- Jaki system mocowania zapewnia najlepszą dokładność i wydajność dla Twojego pionowego centrum obróbczego?
- Jaki jest najszybszy sposób na skrócenie czasu konfiguracji CNC przy użyciu palety, chwytaka lub ręcznych urządzeń do szybkiej wymiany?
Najnowsze wiadomości
-
W jaki sposób akcesoria do lokalizacji i wyrównywania definiują dokładność obróbki CNC?Wprowadzenie: Ukryte koszty niewspółosiowości W obróbce CNC różnica między precyzyjnym komponentem o dużej wardości a złomem często sprowadza się do ułamka milimetra. Podczas gdy lwią częś...Przeczytaj więcej
-
Jaki system mocowania zapewnia najlepszą dokładność i wydajność dla Twojego pionowego centrum obróbczego?Dlaczego systemy mocowania definiują wydajność VMC W pionowych centrach obróbczych system mocowania nie jest biernym akcesorium – jest strukturalnym połączeniem pomiędzy wrzecionem maszyny...Przeczytaj więcej
-
Jaki jest najszybszy sposób na skrócenie czasu konfiguracji CNC przy użyciu palety, chwytaka lub ręcznych urządzeń do szybkiej wymiany?W produkcji CNC o dużej różnorodności czas konfiguracji jest największym możliwym do kontroniskiania czynnikiem wpływającym na wydajność. Systemy szybkiej wymiany palet , Urządz...Przeczytaj więcej
-
Jak systemy punktu zerowego poprawiają przedmiot obróbki w 5-osiowej obróbce CNCDlaczego stabilność przedmiotu obrabianego ulega pogorszeniu, gdy zadania 5-osiowe stają się skomplikowane 5-osiowe centrum obróbcze zarabia na swojej wartości poprzez wycinanie pię...Przeczytaj więcej
-
System mocowania punktu zerowego SET | Pełna kategoria precyzyjnych form do szybkiej wymiany i rozwiązania integracji automatyzacjiWprowadzenie Produkcja form do opon samochodowych, form do tłoczenia karoserii, form szklanych i form wtryskowych do tworzyw sztucznych wymaga rygorystycznych standardów dotyczących dokład...Przeczytaj więcej
Jeżeli jesteś zainteresowany naszymi produktami, skontaktuj się z nami
Dane kontaktowe
- Adres: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faks: +86-18112607008
- Telefon: 18051849209
- E-mail: [email protected]
Szybki link
Centrum informacyjne
Terminal mobilny
Prawo autorskie © Suzhou Set Industrial Equipment System Co., Ltd. WSZELKIE PRAWA ZASTRZEŻONE.
